昆山精密五金加工全解析:从CNC数控车床到非标五金件定做的实战指南
在长三角制造业版图中,昆山始终是一个绕不开的名字。这里聚集了大量电子、汽车零部件、自动化设备与医疗器械企业,而这些行业对金属零件的精度、一致性和交付节奏有着近乎苛刻的要求。昆山精密五金加工之所以能形成集群优势,靠的不是单一工序的低价,而是从材料选型、工艺编排到检测出货的一整套配合能力。本文围绕CNC数控车床加工、五金冲压件加工、铝合金CNC加工、不锈钢精密零件等具体场景,梳理一套可落地的选型与协作思路,供采购工程师和结构设计人员参考。
昆山精密五金加工到底涵盖哪些工序
很多人把“精密五金”理解成车床车一刀、铣床铣一刀,实际远不止于此。一家成熟的昆山机加工厂,通常要能覆盖以下几类能力:
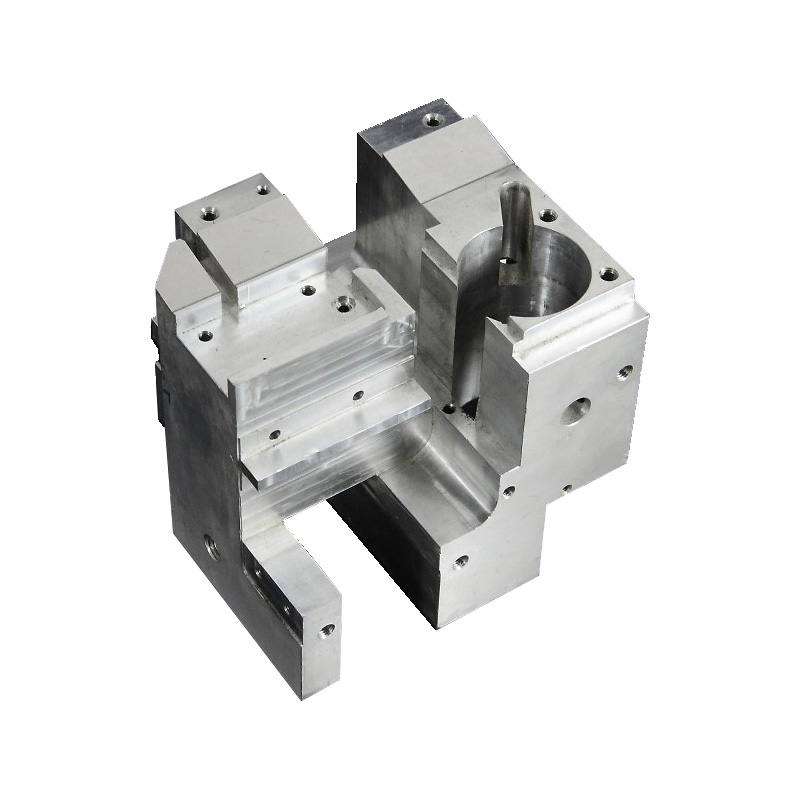
- 减材加工:CNC数控车床加工、车铣复合、三轴/四轴/五轴加工中心铣削,适合回转体零件和复杂腔体结构;
- 塑性成形:五金冲压件加工、折弯、拉伸、连续模冲压,适合大批量薄板类零件;
- 特种加工:慢走丝、快走丝、电火花、激光切割,用于硬质材料或异形轮廓;
- 表面处理:阳极氧化、电镀、钝化、喷砂、拉丝、发黑,直接影响铝合金CNC加工件与不锈钢精密零件的最终外观与耐蚀性;
- 检测与装配:三坐标测量、二次元影像仪、粗糙度仪、螺纹通止规,以及简单的组件预装。
这些工序之间并非孤立存在。一个精密机械零件往往要经历“车—铣—热处理—精磨—表面处理”多道环节,工序顺序排错,轻则尺寸超差,重则整批报废。因此在询价阶段就把图纸的基准、公差带和关键特性讲清楚,比事后反复修模要省事得多。
CNC数控车床加工:回转体零件的效率与精度平衡
轴类、套类、法兰、接头类零件,是CNC数控车床加工的主战场。昆山地区的加工厂普遍配备走刀机和走心机两类设备:走刀机适合直径较大、长度较短的零件;走心机则在细长轴、小直径精密件上优势明显,一次装夹可完成车、铣、钻、攻多道工序,减少重复定位误差。
实际协作中有几个细节值得注意。其一是材料余量,不锈钢精密零件切削时刀具磨损快,余量留得过大容易在精车时产生让刀;其二是夹持方式,薄壁套类零件用三爪卡盘直接夹紧容易变形,需要改用弹簧夹头或内撑夹具;其三是螺纹与倒角的先后顺序,先车螺纹后倒角容易翻边,反过来则可能碰伤牙型。这些经验性判断,往往比设备清单更能反映一家昆山精密五金加工厂的真实水平。
五金冲压件加工与CNC加工如何分工
常有客户问:同一个零件,到底该走冲压还是走CNC?判断逻辑其实不复杂。批量是首要因素——年用量在数千件以上、板厚适中、结构以平面和简单折弯为主,五金冲压件加工的单件成本优势非常明显;而年用量几百件、结构含复杂曲面或高精度孔系,则CNC数控车床加工或加工中心铣削更划算,因为省去了开模费用和模具修改周期。
还有一类情况介于两者之间:先用冲压做出毛坯轮廓,再用CNC完成精加工和孔位修正。这种复合路线在非标五金件定做中并不少见,既能控制材料浪费,又能保证关键尺寸。模具寿命、步距排布、回弹补偿是冲压环节的核心知识点,采购方在评估供应商时,可以重点看对方是否有连续模设计能力和试模记录。
铝合金CNC加工与不锈钢精密零件的材料差异
材料不同,工艺策略几乎要重写。铝合金CNC加工的特点是切削阻力小、导热快,可以实现高速切削,但材质偏软,装夹时容易压伤表面,毛刺处理也更依赖人工或去毛刺设备。6061与7075是两种常见牌号,前者加工性和阳极氧化效果均衡,后者强度高但切削时更易粘刀,需要调整切削参数与冷却方式。
不锈钢精密零件则走向另一个极端。304、316、17-4PH等材料加工硬化倾向明显,刀具磨损快,切削热集中,稍不注意就会出现表面拉毛或尺寸漂移。经验做法是保持刀具锋利、进给量不宜过小、充分冷却,并对关键尺寸安排中间检测。对于有耐蚀要求的零件,钝化处理后的尺寸复查不可省略,因为钝化膜厚度虽薄,但对配合公差仍有影响。
非标五金件定做:从图纸到交付的关键节点
非标五金件定做最怕的不是难度高,而是信息不对称。一份可制造性良好的图纸,应当包含材料牌号与状态、关键尺寸公差、表面处理标准、去毛刺要求、包装方式,以及是否有配合件需要同步加工。以下是常见的协作节点清单:
- 图纸评审:确认基准是否统一、公差是否可测、是否存在无法装夹的结构;
- 工艺路线确认:明确每道工序的定位方式与检测手段;
- 首件确认:小批量试制后提供首件检测报告,双方签字留档;
- 过程巡检:批量生产中按约定频次抽检关键尺寸;
- 出货检验:附材质证明、检测数据与表面处理报告。
把这几步做实,返工率通常能压到较低水平。反之,仅凭一张截图询价、不沟通公差意图,后续扯皮的概率会明显上升。
选择昆山机加工厂时可以看什么
昆山精密五金加工的供应商数量众多,水平参差不齐。建议从三个维度做初步筛选:一是设备与工艺的匹配度,看对方是否有与你的零件类型对应的设备和成功案例,而不是单纯比设备数量;二是检测能力,能否提供三坐标或影像仪数据,决定了质量争议时有没有共同语言;三是响应机制,从报价速度、工程反馈的细致程度,大致能判断后续沟通成本。
价格当然重要,但精密零件定制的隐性成本更多藏在返工、停线和二次开模里。把工艺可行性放在报价之前讨论,往往比压价几个点更有价值。对于长期合作的品类,建立稳定的图纸版本管理和变更通知流程,也是降低风险的有效手段。
结语
精密五金加工是一门“细节决定成败”的生意。从CNC数控车床加工的参数设定,到五金冲压件加工的模具排布,再到铝合金CNC加工与不锈钢精密零件的表面处理差异,每一个环节都需要工程与生产的紧密配合。昆山精密五金加工产业带的优势,正在于工序齐全、配套成熟、响应迅速。把需求讲清楚、把标准定明确,剩下的交给靠谱的加工伙伴,才是效率最高的路径。